


সিএনসি সিঙ্কার ইডিএম মেশিন সিলেকশন গাইড
 2026.07.23
 শিল্প খবর
নির্বাচন নির্দেশিকা
একটি কি সিঙ্কার ইডিএম মেশিন
A ডুবন্ত EDM মেশিন একটি তৈরি ইলেক্ট্রোডকে উপাদানের মধ্যে নামিয়ে একটি ওয়ার্কপিসকে আকার দেয় যখন বৈদ্যুতিক স্পার্কের একটি দ্রুত সিরিজ ইলেক্ট্রোড জ্যামিতির সাথে মেলে পৃষ্ঠকে ক্ষয় করে। এই প্রক্রিয়াটিকে সাধারণত ইডিএম ডাই সিঙ্কিং বলা হয়, কাটিং ফোর্স না করে নিয়ন্ত্রিত স্পার্ক ইরোশনের মাধ্যমে উপাদান অপসারণ করে, এই কারণেই ডাই সিঙ্কিং ইডিএম মেশিন কীভাবে সঞ্চালন করে তার উপর কঠোরতা খুব কম প্রভাব ফেলে। ইলেক্ট্রোড এবং ওয়ার্কপিস ডাইইলেকট্রিক তরলে নিমজ্জিত থাকে, এবং প্রতিটি স্পার্ক একটি ক্ষুদ্র পরিমাণ উপাদান সরিয়ে দেয় যতক্ষণ না সমাপ্ত গহ্বরটি ইলেক্ট্রোডের আকারে প্রতিফলিত হয়।
একটি ডাই সিঙ্কার মেশিন, যাকে কখনও কখনও রাম ইডিএম মেশিন বলা হয়, এটি ছাঁচের গহ্বর, ডাই ইমপ্রেশন এবং অন্যান্য জটিল অভ্যন্তরীণ জ্যামিতি তৈরি করার জন্য একটি আদর্শ হাতিয়ার যা ঘূর্ণায়মান কাটার সরঞ্জাম দিয়ে পৌঁছানো কঠিন বা অসম্ভব। একটি আধুনিক সিএনসি সিঙ্কার ইডিএম এই মূল প্রক্রিয়ার উপরে প্রোগ্রামেবল অক্ষ নিয়ন্ত্রণ এবং কক্ষপথ চক্র যোগ করে, এই কারণেই বেশিরভাগ বর্তমান ইডিএম মেশিন ক্রয়গুলি ম্যানুয়ালি পরিচালিত ইউনিটের পরিবর্তে সিএনসি ভিত্তিক।
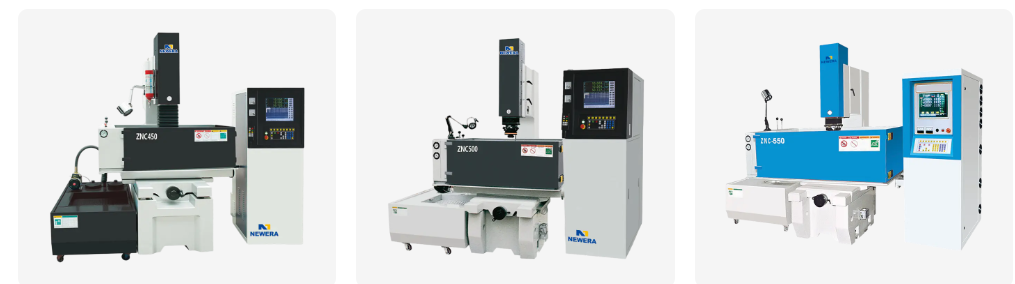
কিভাবে EDM ডাই সিঙ্কিং কাজ করে
স্পার্ক ক্ষয় চক্র
উপাদান অপসারণ প্রতি সেকেন্ডে হাজার হাজার স্বতন্ত্র বৈদ্যুতিক স্রাবের মাধ্যমে ঘটে, প্রতিটি ইলেক্ট্রোড এবং ওয়ার্কপিস উভয় থেকে একটি মাইক্রোস্কোপিক পরিমাণ উপাদানকে বাষ্প করে। যেহেতু এই চক্রের সময় ইলেক্ট্রোডটিও পরিধান করে, তাই ইলেক্ট্রোড উপাদান এবং স্রাব সেটিংস একত্রে নির্বাচন করা হয় যাতে একটি ফিনিশিং পাসের জন্য কতটা ইলেক্ট্রোড আকৃতি সংরক্ষণ করা প্রয়োজন তার বিপরীতে অপসারণের গতির ভারসাম্য বজায় থাকে।
অস্তরক তরল ভূমিকা
ডাইইলেকট্রিক তরল, সাধারণত একটি বিশেষ তেল, ইলেক্ট্রোড এবং ওয়ার্কপিসের মধ্যে শূন্যস্থান পূরণ করে, যতক্ষণ না ভোল্টেজ একটি স্ফুলিঙ্গ ট্রিগার করার জন্য যথেষ্ট পরিমাণে তৈরি না হয় ততক্ষণ ব্যবধানকে অন্তরক করে, তারপরে ক্ষয়প্রাপ্ত ধ্বংসাবশেষকে দূরে সরিয়ে দেয়। সামঞ্জস্যপূর্ণ তরল সঞ্চালন এবং পরিস্রাবণ সেই ধ্বংসাবশেষকে পরবর্তী নিঃসরণে হস্তক্ষেপ করা থেকে রক্ষা করে, যা কেন ট্যাঙ্কের নকশা এবং পরিস্রাবণ ক্ষমতা জেনারেটরের মতোই গুরুত্বপূর্ণ।
উপকরণ সাধারণত সিঙ্কার EDM সঙ্গে মেশিন
যেহেতু EDM উপাদান যান্ত্রিকভাবে নয় বরং বৈদ্যুতিকভাবে অপসারণ করে, যেকোন বৈদ্যুতিক পরিবাহী উপাদান সাধারণত কঠোরতা বা শক্ততা নির্বিশেষে মেশিন করা যেতে পারে। নীচের সারণীটি একটি EDM মেশিনের সাথে প্রায়শই যুক্ত করা উপকরণগুলির রূপরেখা দেয়৷
| উপাদান | সাধারণ কঠোরতা পরিসীমা | সিঙ্কার EDM সহ মেশিনিবিলিটি | সাধারণ ব্যবহার |
|---|---|---|---|
| শক্ত করা টুল ইস্পাত | 60 থেকে 65 HRC পর্যন্ত | কঠোরতা দ্বারা প্রভাবিত হয় না যেহেতু অপসারণ তাপ এবং বৈদ্যুতিক | ইনজেকশন ছাঁচ cavities |
| টাইটানিয়াম খাদ | মাঝারি কঠোরতা, উচ্চ দৃঢ়তা | কঠোরতা সত্ত্বেও মেশিনযোগ্য যা কাটিয়া সরঞ্জামকে চ্যালেঞ্জ করে | মহাকাশ এবং চিকিৎসা উপাদান |
| টংস্টেন কার্বাইড | খুব উচ্চ কঠোরতা | স্পার্ক ক্ষয়ের মাধ্যমে মেশিনযোগ্য যেখানে একা নাকাল ধীর হয় | কাটিং টুল সন্নিবেশ এবং অংশ পরিধান |
| পরিবাহী সিরামিক | উচ্চ কঠোরতা, ভঙ্গুর | বৈদ্যুতিক পরিবাহী হলে মেশিনযোগ্য | বিশেষ পরিধান প্রতিরোধী উপাদান |
| স্টেইনলেস স্টীল | মাঝারি থেকে উচ্চ কঠোরতা | ভাল সাধারণ machinability | মেডিকেল এবং ফুড গ্রেড টুলিং |
একটি ডাই সিঙ্কার মেশিনে ইলেকট্রোড উপাদানের ব্যবহার
ইলেক্ট্রোড উপাদান পছন্দ পরিধান হার, অর্জনযোগ্য ফিনিস এবং গহ্বর মধ্যে সূক্ষ্ম বিবরণ স্থানান্তর কিভাবে প্রভাবিত করে। নীচের চার্টটি একটি ডাই সিঙ্কিং EDM মেশিনে সাধারণ ইলেক্ট্রোড সামগ্রী জুড়ে একটি সাধারণ ব্যবহারের প্যাটার্ন দেখায়।
সিঙ্কার ইডিএম ওয়্যার ইডিএম এবং সিএনসি মিলিংয়ের সাথে তুলনা করে
সিঙ্কার ইডিএম একটি নির্ভুল গহ্বর বা বৈশিষ্ট্য তৈরি করার বিভিন্ন উপায়গুলির মধ্যে একটি, এবং এটিকে তারের ইডিএম এবং সিএনসি মিলিংয়ের সাথে তুলনা করা একটি ডাই সিঙ্কিং ইডিএম মেশিন কোথায় সবচেয়ে ভাল ফিট করে তা স্পষ্ট করতে সহায়তা করে। নীচের রাডার চার্টটি তিনটি পদ্ধতিতে পাঁচটি ব্যবহারিক বৈশিষ্ট্যের লাইন আপ করে।
- ডুবন্ত EDM
- তারের EDM
- সিএনসি মিলিং
স্রাব বর্তমান সেটিং দ্বারা উপাদান অপসারণ হার
EDM মেশিনে ডিসচার্জ কারেন্ট বাড়ানোর ফলে উপাদান অপসারণের গতি বাড়ে কিন্তু সারফেস ফিনিশ এবং ইলেক্ট্রোড পরিধানও পরিবর্তন হয়, যে কারণে রাফিং এবং ফিনিশিং পাস সাধারণত বিভিন্ন সেটিংসে চলে। নীচের লাইন চার্টটি স্রাব বর্তমান এবং আপেক্ষিক অপসারণের হারের মধ্যে একটি সাধারণ সম্পর্ককে চিত্রিত করে।
মেশিনিং পর্যায় দ্বারা সাধারণ সারফেস ফিনিশ
একটি ডাই সিঙ্কিং ইডিএম মেশিনে সারফেস ফিনিস উন্নত হয় কারণ প্রক্রিয়াটি ক্রমশ সূক্ষ্ম ফিনিশিং পাসের মধ্য দিয়ে রুক্ষতা থেকে সরে যায়। নীচের চার্টটি প্রতিটি পর্যায়ের সাথে যুক্ত মাইক্রোমিটারে পরিমাপ করা একটি সাধারণ Ra মান দেখায়।
মেশিন ক্লাস এবং স্পেসিফিকেশন রেফারেন্স
কাজের ট্যাঙ্কের আকার এবং ইলেক্ট্রোডের ওজনের ক্ষমতাকে সবচেয়ে বড় ছাঁচ ব্লক বা উৎপাদনের গহ্বরের সাথে মেলালে একটি যন্ত্রকে ছোট করা হয়েছে এমন মধ্য প্রকল্প খুঁজে পাওয়া এড়িয়ে যায়। নীচের টেবিলটি সাধারণ স্পেসিফিকেশন পরিসর অনুসারে সাধারণ CNC সিঙ্কার EDM মেশিন ক্লাসগুলিকে গোষ্ঠীভুক্ত করে।
| মেশিন ক্লাস | কাজের ট্যাঙ্কের আকার | সর্বোচ্চ ইলেক্ট্রোড ওজন | অবস্থান নির্ভুলতা |
|---|---|---|---|
| ছোট | 400 x 300 x 250 মিমি | 50 কেজি পর্যন্ত | প্লাস বা মাইনাস 0.005 মিমি |
| মাঝারি | 650 x 450 x 350 মিমি | 150 কেজি পর্যন্ত | প্লাস বা মাইনাস 0.005 মিমি |
| বড় | 1000 x 700 x 500 মিমি | 500 কেজি পর্যন্ত | প্লাস বা মাইনাস 0.008 মিমি |
| অতিরিক্ত বড় | 1500 x 1000 x 700 মিমি | 1000 কেজি পর্যন্ত | প্লাস বা মাইনাস 0.01 মিমি |
সাধারণ ডাই সিঙ্কিং EDM প্রোডাকশন ওয়ার্কফ্লো
একটি সিএনসি সিঙ্কার ইডিএম-এ উত্পাদিত একটি সমাপ্ত গহ্বর সাধারণত অংশ জটিলতা নির্বিশেষে একই বিস্তৃত অনুক্রমের মধ্য দিয়ে যায়। নীচের ধাপগুলি সেই সাধারণ প্রবাহকে রূপরেখা দেয়।
- 1 ইলেকট্রোড ডিজাইন এবং ফ্যাব্রিকেশন
- 2 ওয়ার্কপিস সেটআপ এবং প্রান্তিককরণ
- 3 রাফিং পাস
- 4 সেমি ফিনিশ পাস
- 5 পাস শেষ করুন
- 6 পরিষ্কার এবং পরিদর্শন
যেখানে সিঙ্কার ইডিএম মেশিন ব্যবহার করা হয়
ডাই সিঙ্কিং ইডিএম মেশিনের কাজের নির্ভুলতা এবং কঠোরতার স্বাধীনতা এটিকে বিভিন্ন উত্পাদন সেটিংস জুড়ে একটি আদর্শ পছন্দ করে তোলে।
-
মোল্ড এবং ডাই ক্যাভিটিস
ইনজেকশন ছাঁচ এবং ডাই কাস্ট টুলিং যেখানে অভ্যন্তরীণ গহ্বরের জ্যামিতি ঘূর্ণায়মান কাটার সরঞ্জাম দিয়ে পৌঁছানো যায় না।
-
মহাকাশ উপাদান
টাইটানিয়াম এবং সুপারঅ্যালয় অংশে ঠান্ডা গর্ত এবং জটিল বৈশিষ্ট্য যেখানে প্রচলিত কাটা কঠিন।
-
মেডিকেল ডিভাইস ছাঁচ
সূক্ষ্ম বিশদ গহ্বর যা দীর্ঘ উত্পাদন রান জুড়ে একটি মসৃণ ফিনিস এবং টাইট মাত্রিক সামঞ্জস্য প্রয়োজন।
-
শক্ত করা টুলিং এবং ঘুষি
পাঞ্চ এবং ডাই উপাদানগুলি শক্ত হওয়ার পরে মেশিন করা হয়, যেহেতু স্পার্ক ক্ষয় উপাদানটির শক্ত অবস্থা দ্বারা প্রভাবিত হয় না।
একটি ডাই সিঙ্কিং EDM মেশিন প্রস্তুতকারক নির্বাচন করা
একটি সাধারণ মেশিন টুল রিসেলারের পরিবর্তে একটি ডেডিকেটেড CNC সিঙ্কার EDM মেশিন সরবরাহকারীর সাথে কাজ করা সাধারণত বোঝা যায় যখন একটি দোকানের নির্দিষ্ট নিয়ন্ত্রণ সফ্টওয়্যার, ট্যাঙ্কের আকার বা অটোমেশন বৈশিষ্ট্যগুলির প্রয়োজন হয়। কয়েকটি ব্যবহারিক চেকপয়েন্ট একটি OEM সিঙ্কার EDM মেশিনের বিকল্পগুলির মধ্যে অনুসন্ধানকে সংকীর্ণ করতে সহায়তা করে।
- নিশ্চিত করুন যে কন্ট্রোল সিস্টেমটি ইলেক্ট্রোড আন্দোলনের ধরণ এবং কক্ষপথের চক্রকে সমর্থন করে যা টুলিং প্রোগ্রামের প্রয়োজন হবে।
- উত্পাদনে প্রত্যাশিত বৃহত্তম ছাঁচ বা গহ্বর ব্লকের বিপরীতে কাজের ট্যাঙ্কের আকার এবং ইলেক্ট্রোডের ওজন ক্ষমতা পরীক্ষা করুন।
- সার্ভো রেসপন্স এবং গ্যাপ কন্ট্রোল পারফরম্যান্স পর্যালোচনা করুন, যেহেতু এটি দীর্ঘ ফিনিশিং পাসের সময় স্পার্ক গ্যাপ কতটা ধারাবাহিকভাবে বজায় রাখা হয় তা প্রভাবিত করে।
- জেনারেটরের ধরন সম্পর্কে জিজ্ঞাসা করুন এবং কীভাবে রাফিং এবং ফিনিশিং পাসের মধ্যে ডিসচার্জ শক্তি সামঞ্জস্য করা হয়।
- অস্তরক তরল পরিস্রাবণ এবং সঞ্চালন ক্ষমতা দেখুন, যেহেতু তরল পরিচ্ছন্নতা ফিনিস গুণমান এবং ইলেক্ট্রোড পরিধান উভয়কেই প্রভাবিত করে।
একক সরবরাহ অঞ্চলের মধ্যে নিয়ন্ত্রণ সফ্টওয়্যার ডেভেলপমেন্ট, জেনারেটর ডিজাইন এবং যান্ত্রিক বিল্ড ক্ষমতার ঘনত্বের কারণে অনেক ক্রেতা একটি ডাই সিঙ্কিং ইডিএম মেশিন প্রস্তুতকারক চায়না বেসের দিকে তাকিয়ে থাকে যখন ভলিউম বা কাস্টমাইজেশনের প্রয়োজন হয়। এখানেও একটি স্বয়ংক্রিয় ডাই সিঙ্কিং ইডিএম মেশিন, স্বয়ংক্রিয় ইলেক্ট্রোড পরিবর্তন এবং অনুপস্থিত চক্র বৈশিষ্ট্য সহ নির্মিত, স্ট্যান্ডার্ড ম্যানুয়াল ট্যাঙ্ক ডিজাইনের পাশাপাশি উত্স করা সবচেয়ে সহজ।
উত্পাদন পটভূমি
Nantong New Era Technology Co., LTD 20 বছরেরও বেশি সময় ধরে সাংখ্যিক কন্ট্রোল মেশিন এবং CNC মেশিন টুলস তৈরি, ডিজাইন এবং উত্পাদনের উপর দৃষ্টি নিবদ্ধ করেছে, একটি টিম দ্বারা সমর্থিত প্রযুক্তি উন্নয়ন, উত্পাদন এবং বিক্রয় পরিষেবা।
- অভিজ্ঞতা 20 বছর
- ব্যবসায়িক মডেল ই এম এবং ওডিএম ইডিএম মেশিন ডেভেলপমেন্ট
- মূল ক্ষমতা সিএনসি মেশিন টুল ডিজাইন এবং উত্পাদন
- সুবিধা উত্পাদন এবং মাউন্টিং কেন্দ্র
একটি OEM EDM মেশিন প্রস্তুতকারক এবং ODM EDM ডাই সিঙ্কার মেশিন কোম্পানি হিসাবে অপারেটিং, টিম গ্রাহকদের সাথে মেশিন কনফিগারেশন, যেমন ট্যাঙ্কের আকার, জেনারেটর সেটিংস এবং নিয়ন্ত্রণ সফ্টওয়্যার, উত্পাদিত অংশগুলির সাথে মেলাতে কাজ করে, সময়ের সাথে সাথে মেশিনের নকশাকে পরিমার্জিত করার জন্য ক্ষেত্রের চলমান উন্নয়নের উপর অঙ্কন করে।
একটি ডাই সিঙ্কার মেশিন কেনার আগে কী পরীক্ষা করবেন
- একটি সম্পূর্ণ অর্ডার করার আগে একটি প্রতিনিধি উপাদানের উপর একটি নমুনা গহ্বর ট্রায়ালের জন্য জিজ্ঞাসা করুন।
- যাচাই করুন যে নিয়ন্ত্রণ সফ্টওয়্যারটি ইলেক্ট্রোড লাইব্রেরি এবং আপনার টুলিং প্রোগ্রামগুলি ইতিমধ্যে ব্যবহার করা প্যাটার্নগুলিকে সমর্থন করে।
- আপনার বৃহত্তম প্রত্যাশিত ছাঁচ ব্লকের বিপরীতে অক্ষ ভ্রমণ এবং ট্যাঙ্কের আকার নিশ্চিত করুন, শুধুমাত্র আপনার গড় অংশের আকার নয়।
- চলমান ক্রিয়াকলাপের জন্য ফিল্টার এবং ইলেক্ট্রোড হোল্ডারগুলির মতো ব্যবহারযোগ্য জিনিসগুলি কত সহজে পাওয়া যেতে পারে তা পর্যালোচনা করুন।
- কন্ট্রোল সিস্টেমের জন্য প্রশিক্ষণ এবং সেটআপ সমর্থন নিয়ে আলোচনা করুন যাতে দীর্ঘ শেখার বক্ররেখা ছাড়াই নতুন প্রোগ্রাম তৈরি করা যায়।
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী
-
প্রশ্ন ১. একটি সিঙ্কার EDM মেশিন কি?
একটি সিঙ্কার ইডিএম মেশিন, যাকে ডাই সিঙ্কার মেশিন বা রাম ইডিএম মেশিনও বলা হয়, একটি তৈরি ইলেক্ট্রোডকে উপাদানের মধ্যে নামিয়ে একটি ওয়ার্কপিসকে আকার দেয় যখন বারবার বৈদ্যুতিক স্পার্কগুলি ইলেক্ট্রোডের আকারের সাথে মেলে পৃষ্ঠকে ক্ষয় করে।
-
প্রশ্ন ২. কিভাবে EDM ডাই সিঙ্কিং কাজ করে
একটি আকৃতির ইলেক্ট্রোড এবং ওয়ার্কপিসটি অস্তরক তরলে নিমজ্জিত হয় এবং ইলেক্ট্রোডের প্যাটার্নে ওয়ার্কপিস থেকে দুটি ইরোড উপাদানের মধ্যে দ্রুত বৈদ্যুতিক নিঃসরণ হয়।
-
Q3. ডাই সিঙ্কিং ইডিএম কি
ডাই সিঙ্কিং ইডিএম হল একটি সিঙ্কার ইডিএম মেশিন ব্যবহার করে গহ্বর তৈরি করার জন্য সাধারণ প্রক্রিয়ার নাম, যেমন ছাঁচ এবং ডাই ইমপ্রেশন, কাটার সরঞ্জামের পরিবর্তে নিয়ন্ত্রিত স্পার্ক ক্ষয়ের মাধ্যমে।
-
Q4. RAM EDM কি?
রাম ইডিএম হ'ল সিঙ্কার ইডিএম-এর আরেকটি সাধারণ নাম, যা মেশিনিং চক্রের সময় ইলেক্ট্রোডকে নিচের দিকে ওয়ার্কপিসের মধ্যে চালিত করে এমন রামকে উল্লেখ করে।
-
প্রশ্ন 5. কি উপকরণ EDM মেশিন পারেন
EDM যেকোন বৈদ্যুতিক পরিবাহী উপাদানে কাজ করে, যা বেশিরভাগ টুল স্টিল, স্টেইনলেস স্টীল, টাইটানিয়াম অ্যালয়, টাংস্টেন কার্বাইড এবং বিভিন্ন পরিবাহী সিরামিককে কভার করে।
-
প্রশ্ন ৬. EDM মেশিন শক্ত ইস্পাত পারেন
হ্যাঁ, যেহেতু উপাদান অপসারণ শক্তি কাটার পরিবর্তে বৈদ্যুতিক স্রাবের মাধ্যমে ঘটে, তাই প্রক্রিয়াটি কীভাবে সঞ্চালিত হয় তার উপর কঠোরতার খুব কম প্রভাব পড়ে।
-
প্রশ্ন ৭. EDM মেশিন টাইটানিয়াম পারেন
হ্যাঁ, টাইটানিয়াম অ্যালয়গুলি সাধারণত EDM দিয়ে মেশিন করা হয়, বিশেষ করে মহাকাশ এবং চিকিৎসা উপাদানগুলির জন্য যেখানে তাদের দৃঢ়তা প্রচলিত কাটাকে আরও কঠিন করে তোলে।
-
প্রশ্ন ৮. EDM কার্বাইড কাটতে পারে
হ্যাঁ, টাংস্টেন কার্বাইড হল একটি সাধারণ EDM অ্যাপ্লিকেশন, বিশেষ করে কাটার টুল সন্নিবেশ এবং অংশগুলি পরিধান করার জন্য যেখানে একা গ্রাইন্ড করা ধীর এবং কঠিন হবে।
-
প্রশ্ন9. EDM মেশিনিং কতটা সঠিক
একটি ভাল রক্ষণাবেক্ষণ করা সিঙ্কার ইডিএম মেশিনে অবস্থান নির্ভুলতা সাধারণত প্লাস বা মাইনাস 0.005 মিমি এর মধ্যে পড়ে, যদিও সঠিক চিত্রটি মেশিনের শ্রেণি এবং প্রক্রিয়া সেটিংসের উপর নির্ভর করে।
-
প্রশ্ন ১০। কি পৃষ্ঠ ফিনিস EDM অর্জন করতে পারেন
সারফেস ফিনিস মেশিনিং স্টেজের উপর নির্ভর করে, রুক্ষ পাসগুলি একটি মোটা টেক্সচার রেখে এবং ফিনিশিং পাসগুলি আয়না স্তরের কাছাকাছি সূক্ষ্মভাবে পৌঁছাতে সক্ষম৷


আপনি যদি আমাদের পণ্যগুলিতে আগ্রহী হন, দয়া করে আমাদের সাথে পরামর্শ করুন।
যোগাযোগের বিবরণ
Nantong New Era Technology Co., LTD
- পাঁচ তারকা শিল্প পার্ক, চংচুয়ান জেলা, নান্টং সিটি, জিয়াংসু প্রদেশ, চীন
- ফোন:+86-19851302688
- ই-মেইল: [email protected]
পণ্য
দ্রুত লিঙ্ক
মোবাইল টার্মিনাল
