


ফাইভ-অ্যাক্সিস গ্যান্ট্রি সিএনসি: বড় আকারের নির্ভুলতা মেশিনের জন্য সম্পূর্ণ ক্রেতার গাইড
 2026.09.16
 শিল্প খবর
যখন আপনার দোকানে একটি 3-মিটার এরোস্পেস ফ্রেম আসে, তখন মেশিনিং কৌশলটি শুধুমাত্র টাকু গতি সম্পর্কে নয়। এটি একটি ক্ল্যাম্পিং অংশের পুরো দৈর্ঘ্য জুড়ে সহনশীলতা ধরে রাখতে পারে কিনা তা নিয়ে। একটি পাঁচ-অক্ষের গ্যান্ট্রি সিএনসি মেশিন একই সাথে গতির পাঁচটি অক্ষের সাথে একটি বৃহৎ ব্রিজ-স্টাইল ফ্রেমের সমন্বয় করে সেই প্রশ্নের উত্তর দেয়।
প্রথম উপসংহার: একটি পাঁচ-অক্ষের গ্যান্ট্রি সিএনসি একটি সেটআপে বড়, জটিল ওয়ার্কপিস মেশিন করার সবচেয়ে ব্যবহারিক উপায়। কম হ্যান্ডলিং মানে ভাল নির্ভুলতা, কম ফিক্সচার খরচ, এবং ছোট মোট চক্র সময়। এই প্রবন্ধের বাকি অংশ ব্যাখ্যা করে যে কীভাবে কাঠামো কাজ করে, কোন স্পেসিফিকেশনগুলি গুরুত্বপূর্ণ, এবং এই মেশিন ক্লাসটি কোথায় উপার্জন করে।
একটি পাঁচ-অক্ষ গ্যান্ট্রি সিএনসি মেশিন কি?
একটি গ্যান্ট্রি মেশিন দুটি মেঝে-মাউন্ট করা কলামের চারপাশে নির্মিত হয় যা একটি ক্রস বিম সমর্থন করে। টাকু মাথা মরীচি উপর চড়ে, যখন workpiece কলাম মধ্যে একটি টেবিলের উপর বসে। একটি সি-ফ্রেম উল্লম্ব মেশিনিং সেন্টারের সাথে তুলনা করে, যখন কাজের ক্ষেত্রটি প্রায় 2 মিটার অতিক্রম করে তখন গ্যান্ট্রি ডিজাইন মূল্যের প্রতি ইউনিট অনেক বেশি দৃঢ়তা প্রদান করে।
"5-অক্ষ" অংশটির অর্থ তিনটি রৈখিক অক্ষ (X, Y, Z) এবং দুটি ঘূর্ণমান অক্ষ। বেশিরভাগ পাঁচ-অক্ষের গ্যান্ট্রি কনফিগারেশনে, ঘূর্ণন অক্ষগুলি হল একটি A-অক্ষ (X এর চারপাশে কাত) এবং একটি C-অক্ষ (Z এর চারপাশে ঘূর্ণন) স্পিন্ডেল হেডে নির্মিত। কিছু নকশা পরিবর্তে টেবিলের উপর ঘূর্ণমান অক্ষ স্থাপন করে, যা অত্যন্ত ভারী ওয়ার্কপিসের জন্য ভাল।
শুরু করলে পার্থক্য বোঝা সহজ হয়ে যায় গ্যান্ট্রি মেশিনিং সেন্টার বেসিক এবং তারপর মাথা শৈলী বিকল্প তুলনা.
নীচের অঙ্কনটি একটি পাঁচ-অক্ষের গ্যান্ট্রি সিএনসি মেশিনের সাধারণ কাঠামোগত মডিউলগুলি দেখায়।
পাঁচ-অক্ষ, 3 2, বা তিন-অক্ষ: অংশের সাথে গতির মিল
প্রতিটি বড় অংশের একযোগে পাঁচ-অক্ষ যন্ত্রের প্রয়োজন হয় না। অনেক প্রিজম্যাটিক অংশ একটি তিন-অক্ষের গ্যান্ট্রি বা একটি 3 2 অবস্থানগত মাথা দ্বারা নিখুঁতভাবে পরিচালনা করা হয়। সিদ্ধান্তটি নির্ভর করে আপনাকে কতগুলি দিকে পৌঁছাতে হবে, পৃষ্ঠগুলি ভাস্কর্য করা হয়েছে কিনা এবং কত ঘন ঘন আপনি পুনরায় ক্ল্যাম্প করতে পারবেন।
| সামর্থ্য | 3-অক্ষ গ্যান্ট্রি | 3 2 অবস্থানগত | 5-অক্ষ যুগপত |
|---|---|---|---|
| একটি পাঁচ-পার্শ্বযুক্ত অংশ জন্য সেটআপ | 4-6 | 2-3 | 1 |
| কৌণিক গর্ত এবং বন্দর | ম্যানুয়াল ইনডেক্সিং | হ্যাঁ | হ্যাঁ |
| জটিল 3D কনট্যুরিং | লিমিটেড | ধাপে ধাপে শেষ | একক-পাস শেষ |
| প্রোগ্রামিং প্রচেষ্টা | কম | মাঝারি | উচ্চ |
| আপেক্ষিক বিনিয়োগ | কমest | মাঝামাঝি | উচ্চest |
একটি সাধারণ পাঁচ-পার্শ্বযুক্ত বড় অংশের জন্য সেটআপ প্রয়োজন
দৃষ্টান্তমূলক তুলনা; প্রকৃত সেটআপ গণনা অংশ জ্যামিতি এবং মেশিন কনফিগারেশনের উপর নির্ভর করে।
ব্যবহারিক টেকঅ্যাওয়ে: যদি আপনার অংশগুলি মাঝে মাঝে কোণযুক্ত ছিদ্র সহ বেশিরভাগ সমতল হয়, একটি 3 2 গ্যান্ট্রি অর্থ সাশ্রয় করে এবং প্রোগ্রামিং ঝুঁকি হ্রাস করে। আপনি যদি টারবাইন ব্লেড, ইম্পেলার, যৌগিক বক্ররেখা সহ মোল্ড ইনসার্ট, বা হার্ড-টু-রিচ আন্ডারকাট সহ অংশগুলি মেশিন করেন, একই সাথে পাঁচ-অক্ষের গতিই দক্ষতার সাথে শেষ করার একমাত্র উপায়।
আপনি কেনার আগে চেক করার জন্য মূল স্পেসিফিকেশন
কাজের খাম এবং টেবিল
কলামগুলির মধ্যে দূরত্ব সর্বাধিক ওয়ার্কপিস প্রস্থ নির্ধারণ করে। Y-অক্ষ ভ্রমণটি টেবিলের সামনে থেকে আপনি যে গভীরতায় পৌঁছাতে পারেন তা নির্ধারণ করে এবং Z-অক্ষ ভ্রমণ সর্বোচ্চ অংশের উচ্চতা এবং টুলের দৈর্ঘ্য নিয়ন্ত্রণ করে। সবসময় ফিক্সচারটি খামের মধ্যেও পরিমাপ করুন, শুধু অংশ নয়।
- এক্স-অক্ষ ভ্রমণ: গ্যান্ট্রি মেশিনের জন্য সাধারণত 3 থেকে 12 মিটার
- কলামগুলির মধ্যে দূরত্ব: আপনার বৃহত্তম প্রমাণিত ওয়ার্কপিসের চেয়ে 300-500 মিমি চওড়া চয়ন করুন
- টেবিল লোড: প্রকৃত ওয়ার্কপিস প্লাস ফিক্সচার ওজন দিয়ে এটি যাচাই করুন
টাকু কর্মক্ষমতা
স্পিন্ডেল পাওয়ার এবং টর্ক নির্ধারণ করে যে আপনি প্রতি পাসে কতটা উপাদান সরাতে পারবেন। 30-60 kW সহ একটি 10,000-15,000 rpm স্পিন্ডল বেশিরভাগ অ্যালুমিনিয়াম এরোস্পেস এবং মোল্ড স্টিল অ্যাপ্লিকেশনকে কভার করে। টাইটানিয়াম বা ইনকোনেলের জন্য, উচ্চ টর্ক এবং একটি বলিষ্ঠ এইচএসকে বা ক্যাপ্টো ইন্টারফেসের সাথে নিম্ন গতির সন্ধান করুন।
অক্ষ কনফিগারেশন এবং ঘূর্ণমান মাথা
ঘূর্ণমান অক্ষগুলি একটি কাঁটা-টাইপ হেড, একটি সুইভেল হেড, বা একটি টেবিল-ভিত্তিক নকশা কিনা তা পরীক্ষা করুন। কাঁটাচামচ মাথা একযোগে পাঁচ-অক্ষের কাজের জন্য সাধারণ কারণ তারা আরও ভাল সরঞ্জামের পৌঁছানোর এবং ক্রস বিমের সাথে কম হস্তক্ষেপের অনুমতি দেয়। খুব ভারী ওয়ার্কপিসের জন্য, B/C ঘূর্ণমান অক্ষ সহ একটি টেবিল-ভিত্তিক নকশা নিরাপদ পছন্দ হতে পারে।
নিয়ন্ত্রণ এবং CAM সামঞ্জস্য
পাঁচ-অক্ষের গ্যান্ট্রি মেশিনগুলি কাইনেমেটিক ট্রান্সফরমেশন, টুল-সেন্টার-পয়েন্ট (TCP) নিয়ন্ত্রণ এবং সংঘর্ষ এড়ানোর জন্য CNC-এর ক্ষমতার উপর নির্ভর করে। CAM পোস্ট-প্রসেসর অবশ্যই সঠিক হেড কিনেমেটিক্সের সাথে মেলে। অর্ডার স্বাক্ষর করার আগে পোস্ট-প্রসেসর তালিকার জন্য নির্মাতাকে জিজ্ঞাসা করুন।
যেখানে এটি প্রদান করে: অ্যাপ্লিকেশনগুলির জন্য একটি পাঁচ-অক্ষ গ্যান্ট্রি প্রয়োজন৷
একটি পাঁচ-অক্ষ গ্যান্ট্রি সিএনসি একটি সাধারণ-উদ্দেশ্য মেশিন নয়। যখন কাজের খাম বড় হয়, অংশটি জটিল হয় এবং পুনরায় ক্ল্যাম্পিং ব্যয়বহুল বা ঝুঁকিপূর্ণ হয় তখন এটি তার খরচ অর্জন করে। তিনটি অ্যাপ্লিকেশন গ্রুপ দাবি আয়ত্ত.
মহাকাশ এবং প্রতিরক্ষা
মনোলিথিক অ্যালুমিনিয়াম ফ্রেম, উইং রিব, স্পার ক্যাপ এবং বাল্কহেডগুলি পাতলা দেয়াল এবং পাঁচ-পার্শ্বযুক্ত যন্ত্রের সাথে দীর্ঘ মাত্রা একত্রিত করে। গ্যান্ট্রি কাঠামো দীর্ঘ X-অক্ষকে সমর্থন করে যখন ঘূর্ণমান মাথা অংশটি স্থানান্তর না করে কোণীয় ফাস্টেনার পকেটে পৌঁছায়। একটি সেটআপ বৈশিষ্ট্যগুলির মধ্যে জ্যামিতিক ত্রুটিও হ্রাস করে।
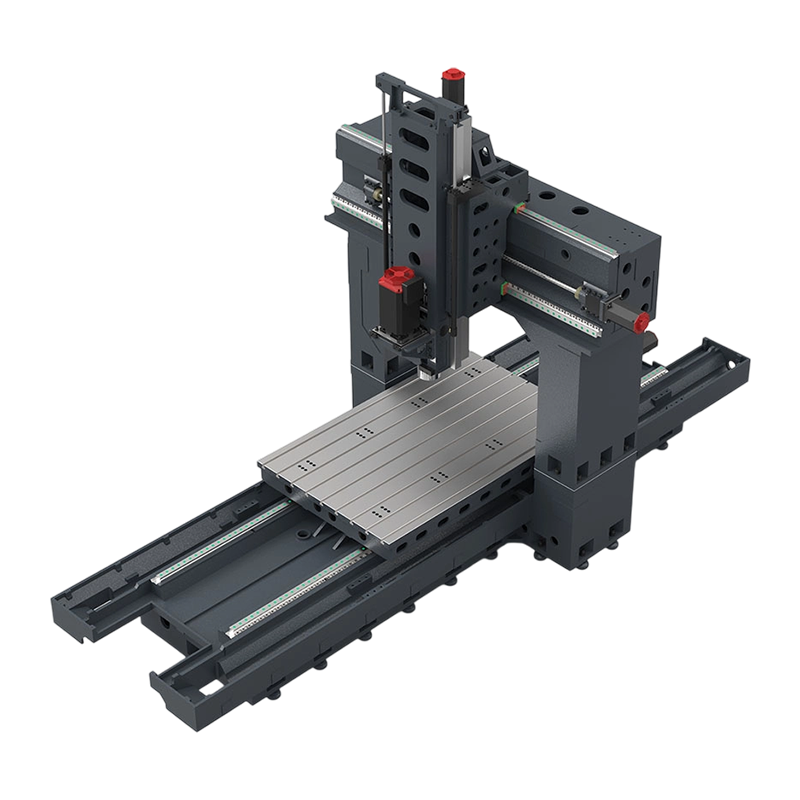 PL2518 বড় কাঠামোগত অংশের জন্য গ্যান্ট্রি মেশিনিং সেন্টার এই পাঁচ-অক্ষের গ্যান্ট্রি মেশিনটি দীর্ঘ অ্যালুমিনিয়াম উপাদান এবং বিস্তৃত ডাই পৃষ্ঠের জন্য উপযুক্ত, একটি বড় কাজের খাম এবং বর্ধিত টাকু আউটপুট প্রদান করে। এর অ্যাক্সেসযোগ্য টেবিল এবং স্মার্ট কন্ট্রোল ফিনিশিং দক্ষতা উন্নত করার সময় সেটআপের সময় কমিয়ে দেয়। পণ্য দেখুন →
বড় ছাঁচ এবং ডাই উত্পাদন
স্বয়ংচালিত বাইরের প্যানেল মারা যায়, বড় প্লাস্টিকের ইনজেকশন ছাঁচ এবং ডাই-কাস্টিং টুলিংয়ের জন্য বিস্তৃত অঞ্চলে অবিচ্ছিন্ন পৃষ্ঠের সমাপ্তি প্রয়োজন। একটি পাঁচ-অক্ষের গ্যান্ট্রি টুলটিকে পৃষ্ঠের সাথে লম্ব করে রাখে, একটি ভাল ফিনিশ তৈরি করে এবং অনেক কম হ্যান্ড পলিশিং করে। একই মেশিন গ্রাফাইট ইলেক্ট্রোড পরিচালনা করতে পারে যখন উপযুক্ত টাকু এবং ধুলো নিষ্কাশনের সাথে সজ্জিত থাকে।
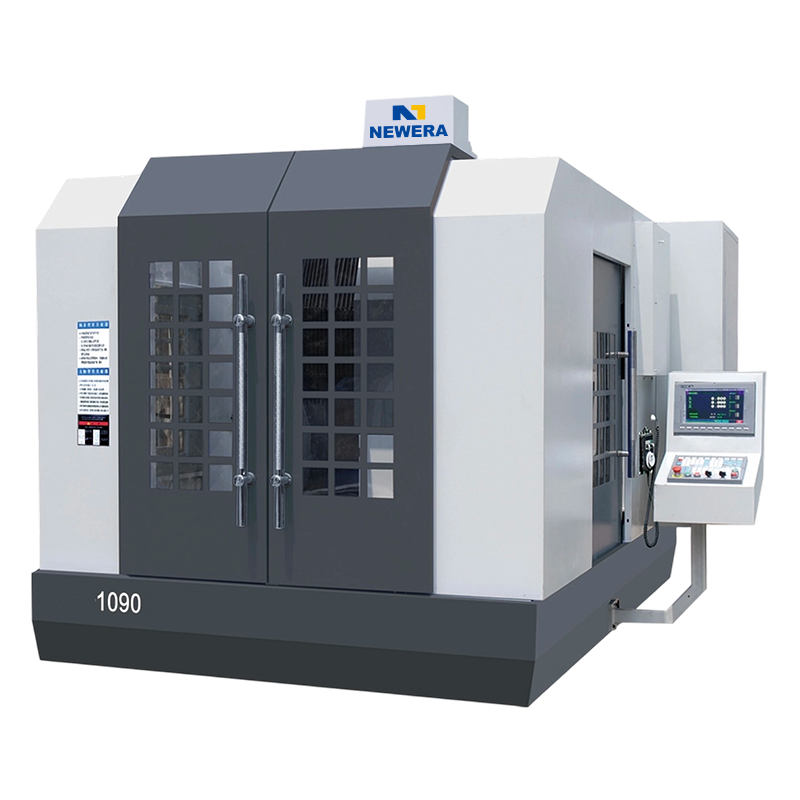 বড় আকারের ওয়ার্কপিসের জন্য NE1090 CNC গ্যান্ট্রি মিলিং মেশিন উল্লম্ব মেশিনিং কেন্দ্রের সীমা ছাড়িয়ে বড় ছাঁচ এবং কেসিংয়ের জন্য নির্মিত, এই গ্যান্ট্রি মিলটি দৃঢ়তা এবং নির্ভুলতার জন্য ঢালাই আয়রন নির্মাণ এবং উচ্চ-গতির সিরামিক বিয়ারিং ব্যবহার করে। এর গভীর জেড-অক্ষের পৌঁছানো গহ্বরগুলি পরিচালনা করে যা অন্য মেশিনগুলি অ্যাক্সেস করতে পারে না। পণ্য দেখুন →
শক্তি, রেলপথ, এবং ভারী যন্ত্রপাতি
উইন্ড টারবাইন ব্লেডের ছাঁচ, গ্যাস টারবাইন ক্যাসিং, রেলকারের জন্য বগি ফ্রেম এবং বড় গিয়ারবক্সগুলি প্রায়শই একটি উল্লম্ব মেশিনিং কেন্দ্রের সীমা অতিক্রম করে। এই ক্ষেত্রে গ্যান্ট্রির খোলা টেবিল এবং বড় জেড-অক্ষ স্পিন্ডলকে গভীর গহ্বরে প্রবেশ করতে দেয় যেখানে একটি সি-ফ্রেম মেশিন সহজে পৌঁছাতে পারে না।
একটি পাঁচ-অক্ষ গ্যান্ট্রি নির্দিষ্ট করার সময় সাধারণ ভুল
- শুধুমাত্র X/Y/Z ভ্রমণে ফোকাস করা এবং ক্রস বিমের উচ্চতা উপেক্ষা করা। একটি অংশ টেবিলে ফিট হতে পারে কিন্তু মাথা কাত হয়ে গেলেও বীমের সাথে সংঘর্ষ হয়।
- ভুলে যাওয়া যে ঘূর্ণন অক্ষের টর্কের প্রয়োজন, কেবল গতি নয়। অনেকগুলি পাঁচ-অক্ষের মাথা কাগজে দ্রুত দেখায় কিন্তু একটি কৌণিক কাটাতে একটি ভারী টুল ধরে রাখতে পারে না।
- প্রোগ্রামিং শেখার বক্ররেখা অবমূল্যায়ন করা। পাঁচ-অক্ষের একযোগে মেশিনিং CAM দক্ষতা, সেটআপ শৃঙ্খলা এবং সিমুলেশন অভ্যাসের দাবি করে যা তিন-অক্ষের দোকানে নেই।
- টুলের দৈর্ঘ্য এবং টুলহোল্ডার ক্লিয়ারেন্স উপেক্ষা করা। ঘূর্ণমান মাথা শারীরিক আকার যোগ করে, যা ন্যূনতম নাগাল এবং সর্বনিম্ন Z অবস্থান পরিবর্তন করে।
- শুধুমাত্র আংশিকভাবে উপাদানের সাথে টাকু মেলানো — ফিক্সচার এবং স্যাঁতসেঁতে না করে। বড় অংশে লম্বা পাতলা দেয়াল বকবক তৈরি করতে পারে যা কোনো টাকু আপগ্রেড নিরাময় করতে পারে না।
Five-Axis Gantry CNC সম্পর্কিত প্রায়শ জিজ্ঞাস্য প্রশ্নাবলী
প্রশ্ন 1: একটি 5-অক্ষ গ্যান্ট্রি সিএনসি মেশিন কীসের জন্য ব্যবহৃত হয়?
এটি বড় ওয়ার্কপিসগুলির জন্য ব্যবহৃত হয় যেগুলির জন্য একটি সেটআপে পাঁচ-পার্শ্বযুক্ত বা কনট্যুর মেশিনিং প্রয়োজন - সাধারণত মহাকাশের কাঠামোগত অংশ, বড় ছাঁচ এবং ডাই ব্লক এবং শক্তি উপাদান। গ্যান্ট্রি ফ্রেম দীর্ঘ ভ্রমণ জুড়ে নির্ভুলতা ধরে রাখার জন্য প্রয়োজনীয় অনমনীয়তা প্রদান করে।
প্রশ্ন 2: একটি 5-অক্ষ গ্যান্ট্রি সিএনসি মেশিনের দাম কত?
দাম কাজের খাম, টাকু শক্তি, ঘূর্ণমান-অক্ষ কনফিগারেশন, এবং নিয়ন্ত্রণ ব্যবস্থার উপর নির্ভর করে। কোন দুটি উদ্ধৃতি একই নয়। সঠিক পদ্ধতি হল আপনার সবচেয়ে বড় অংশটি নির্দিষ্ট করা এবং প্রস্তুতকারককে এটির চারপাশে মেশিনটি কনফিগার করতে বলা।
প্রশ্ন 3: একটি 5-অক্ষের গ্যান্ট্রি এবং একটি 5-অক্ষের উল্লম্ব মেশিনিং কেন্দ্রের মধ্যে পার্থক্য কী?
একটি ভিএমসি-তে একটি সি-ফ্রেম রয়েছে যার টাকুটি একটি একক কাস্ট কলামে টেবিলের উপরে মাউন্ট করা হয়েছে। একটি গ্যান্ট্রিতে দুটি কলাম রয়েছে যা একটি ক্রস বীমকে সমর্থন করে, যা দৃঢ়তা বাড়ায় এবং দীর্ঘ X-অক্ষ ভ্রমণের অনুমতি দেয়। অংশটি 2 মিটারের বেশি হলে গ্যান্ট্রি সাধারণত পছন্দ করা হয়।
প্রশ্ন 4: একটি 5-অক্ষ গ্যান্ট্রি সিএনসি কী নির্ভুলতা ধরে রাখতে পারে?
নির্ভুলতা ক্ষতিপূরণ, তাপ নিয়ন্ত্রণ, এবং স্কেল প্রতিক্রিয়া উপর নির্ভর করে। একটি সঠিকভাবে নির্দিষ্ট করা মেশিন একটি মিলিমিটারের কয়েকশতাংশের পরিসরে অবস্থান ধরে রাখতে পারে, এই কারণেই এটি ছাঁচ এবং নির্ভুল উত্পাদনের সাথে ফিট করে। প্রস্তুতকারকের উচিত সম্পূর্ণ ভলিউম জুড়ে পরিমাপ করা নির্ভুলতা ডেটা প্রদান করা, শুধুমাত্র এক বিন্দুতে নয়।
প্রশ্ন 5: একটি 3-অক্ষের গ্যান্ট্রি সিএনসি কি পরে পাঁচ-অক্ষে আপগ্রেড করা যেতে পারে?
কন্ট্রোল সিস্টেম এবং ড্রাইভগুলি সামঞ্জস্যপূর্ণ হলে একটি ঘূর্ণমান মাথা বা টেবিলের পুনরুদ্ধার করা সম্ভব, তবে ইঞ্জিনিয়ারিং খরচ প্রায়শই একটি নতুন মেশিনের কাছে যায়। বেশিরভাগ কোম্পানি পাঁচ-অক্ষ সংস্করণ বেছে নেয় যখন 3-অক্ষের মেশিন আর পর্যাপ্ত হয় না।
প্রশ্ন 6: একটি গ্যান্ট্রি মেশিনিং সেন্টারের কী রক্ষণাবেক্ষণ প্রয়োজন?
রক্ষণাবেক্ষণ গাইডওয়ে লুব্রিকেশন, স্কেল ফিডব্যাক ক্লিনিং, স্পিন্ডেল কুলিং এবং রোটারি হেড সিল চেক করার উপর ফোকাস করে। যেহেতু একটি গ্যান্ট্রির একটি দীর্ঘ X-অক্ষ থাকে, তাই সময়ের সাথে সঠিকতা প্রবাহ রোধ করতে নিয়মিত সমতলকরণ পরীক্ষা করাও গুরুত্বপূর্ণ৷


আপনি যদি আমাদের পণ্যগুলিতে আগ্রহী হন, দয়া করে আমাদের সাথে পরামর্শ করুন।
যোগাযোগের বিবরণ
Nantong New Era Technology Co., LTD
- পাঁচ তারকা শিল্প পার্ক, চংচুয়ান জেলা, নান্টং সিটি, জিয়াংসু প্রদেশ, চীন
- ফোন:+86-19851302688
- ই-মেইল: [email protected]
পণ্য
দ্রুত লিঙ্ক
মোবাইল টার্মিনাল
